Их дифференцируют на два типа. Простейшим вариантом является изготовление на токарном станке, используемое в различных мастерских. В промышленном производстве болтов колес и т. д. применяют штампование, дифференцируемое на два типа.
Изготовление на токарно-винторезном станке
Данная технология, называемая также точением, является наиболее простой для изготовления болтов. Ей осуществляют выпуск штучно либо мелкими партиями. Заготовки в данном случае представлены металлическими прутками, как правило, шестигранного сечения.
Методика изготовления болта на токарном станке включает несколько этапов:
- На первой стадии заготовки торцуют, полученные фрагменты, зафиксированные в станковом патроне, обтачивают до требуемых размеров (длины и диаметра).
- Далее с учетом номинального диаметра снимают фаску путем черновой обточки с припуском в 0,3 – 0,5 мм на чистовую.
- Следующий этап состоит в чистовой проточке.
- Затем отторцовывают участок под головкой.
- Далее протачивают канавку глубиной 2 мм для отрезания и еще одну глубиной 4 мм ниже первой на 1 мм. Данные операции повторяют до отрезания заготовки.
- Завершающая стадия подразумевает нанесение резьбы ручным инструментом в виде плашки либо резьбового резца с применением тисков. Первое приспособление представлено специализированным режущим инструментом из быстрорежущей стали. Его устанавливают в плашкодержатель с металлическим бруском в качестве упора. Заготовку перед началом работ смазывают машинным маслом. Нарезание резьбы осуществляют на низких оборотах станка в режиме прямого вращения. В случае применения резьбового резца его устанавливают перпендикулярно оси болта.
- Наконец, болт отделяют от заготовки резцом.
Изготовление холодной штамповкой
Производство болтов данным методом требует определенных параметров исходного сырья. К ним относится пластичность, равномерный состав, механические характеристики, отсутствие внешних и внутренних изъянов (неметаллических включений, пористости, рисок и плен на поверхности, газовых пузырей).
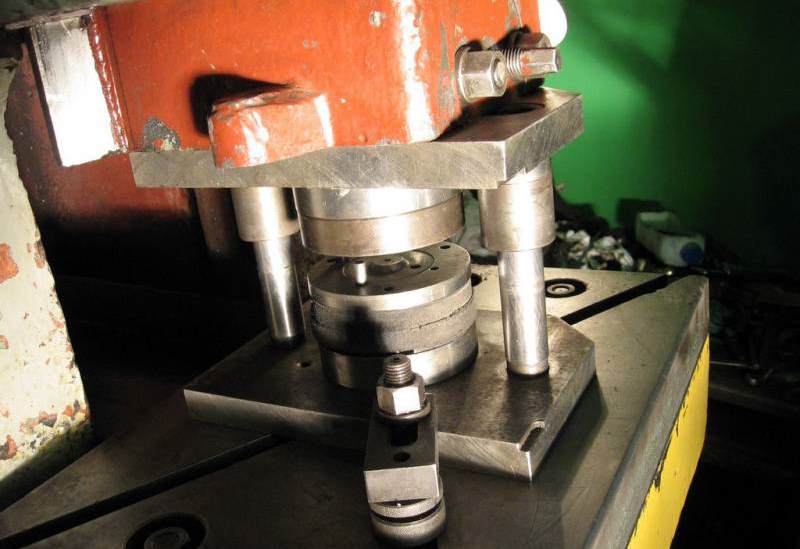
Поверхностные дефекты удаляют механически или огневым методом. Далее очищают загрязнения, представленные окалиной и жировыми отложениями. Последнюю удаляют путем травления, предполагающим погружение материала в 10–20% смесь серной кислоты либо концентрированную соляную. В первом случае процедура длится 15–110 мин, во втором – 10–30 мин. Далее промывают от шлама и кислоты последовательно горячей и холодной водой.
После производят известкование. В некоторых случаях создают подсмазочный слой. Далее для заготовок из низколегированных сталей осуществляют фосфатирование путем использования обычно 3% смеси фосфорнокислой цинковой соли в течение 10–15 мин.
В завершение осуществляют нанесение смазки, представленной смесью машинного масла и сульфида молибдена либо парафиновой жидкости и укринола. Вместо нее можно применять мыльную эмульсию. Конечной операцией является волочение.
Холодная штамповка предполагает превращение заготовки в изделие с запланированными геометрическими параметрами. Название техпроцесса отражает, что в данном случае не используют нагревание металла. Это позволяет сократить удлинение и сужение материала, а также повысить твердость, прочность и текучесть. К тому же при рассматриваемой штамповке заготовок материал механически упрочняется.
Данная методика отличается некоторыми достоинствами. Во-первых, с ее применением возможно создавать изделия различных размеров (до 5,2 см в сечении). Во-вторых, холодная штамповка обеспечивает высокую производительность. В-третьих, при данной технологии изготовления расходуется немного материала. В-четвертых, она обеспечивает точность конечных размеров, чистоту поверхности и прочность деталей.
Для холодной штамповки существует несколько определяющих параметров:
- Деформация заготовки. Это основной параметр, определяющий технологическую карту.
- Отношение высоты головки к сечению конечного изделия. Определяет сложность производства.
- Отношение сечения к длине осаживаемого фрагмента заготовки.
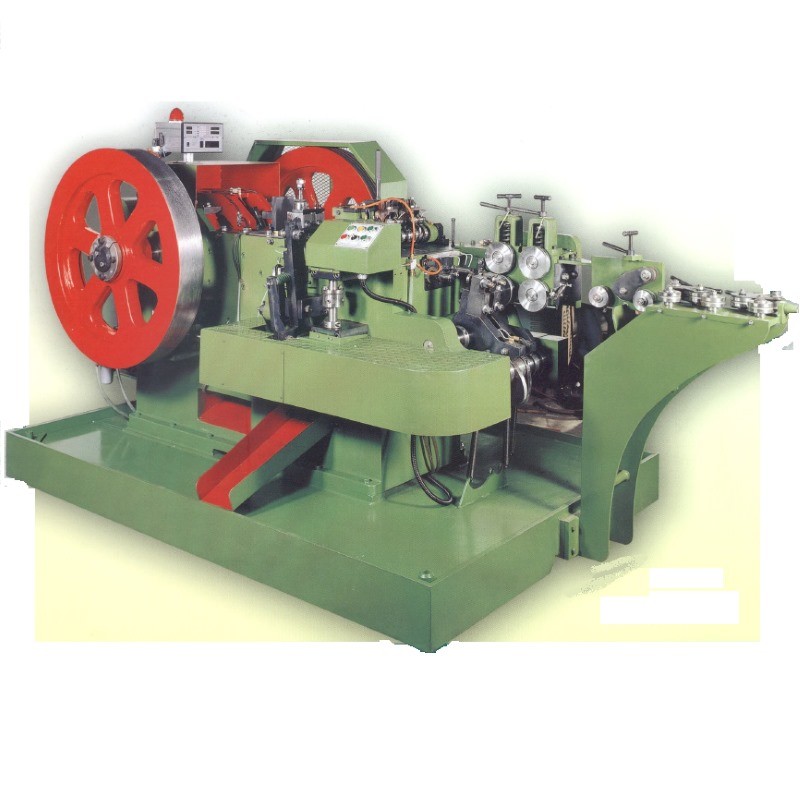
Технологический процесс изготовления болта по приведенной методике включает несколько этапов. На первой стадии создают начальную форму головки. Это осуществляют путем прокатывания проволоки через разные пресс-формы. Первая прокатка направлена на распрямление и удлинение ее. После прокатки исходный материал разделяют на заготовки с запасом для головок. Далее формируют стержень для каждого фрагмента путем пропускания через пресс и оформляют головки также рядом прессов.
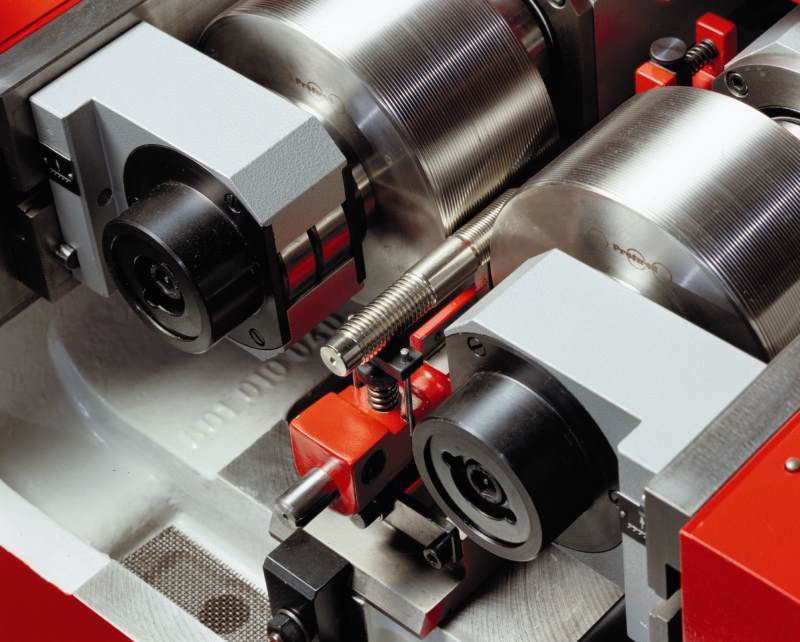
Заключительный этап состоит в нанесении фаски методом обработки валиками с большой скоростью и под высоким давлением. В завершение острильной машиной скашивают резьбовую кромку.
Последние две операции осуществляют путем пластической деформации или нарезания. Чаще всего применяют вторую технологию производства болтов с использованием интегрированных в холодновысадочные механизмы приспособлений.
Штамповку болтов классифицируют на вариант с редуцированием, без него, с выдавливанием перед редуцированием.
Наиболее часто используют вариант с одинарным редуцированием. Его применяют при производстве из легированных низко- и среднеуглеродистых сплавов. К тому же данным методом изготавливают болты с равными диаметром стержня и сечением резьбы. Без редуцирования обходятся при изготовлении коротких изделий с маленькими головками и резьбой до них прочностью 4,8–6,8. В данном случае обычно не осуществляют дополнительную термообработку. Приведенную технологию изготовления применяют редко, так как данным образом затруднительно производить болты со стандартными головками, и это часто приводит к формированию трещин и прочих дефектов на них.
Технология с двойным редуцированием актуальна для болтов прочностью от 4,6 до 10,9 из легированных сталей и среднеуглеродистых сплавов. На начальной стадии осуществляют обжатие стержня на 30%, на второй обрабатывают фрагмент под резьбу.
Технология с выдавливанием до редуцирования подходит для изготовления высокопрочных болтов с сопротивлением около 100 кг/мм2 без последующей термической обработки, что удешевляет производство.
Изготовление горячей штамповкой
Для данной технологии также важно качество исходного сырья. Его нарезают на отрубном комплексе и ленточных станках.
На следующем этапе индуктором путем воздействия тока высокой частоты в 40 кГц разогревают фрагменты до 1000 °С. Далее, не остужая, заготовку обрабатывают под формой ударного пресса для формирования головки. В зависимости от типа последней работы также могут включать несколько этапов. После этого снимают фаску с торца начала резьбы на фрезерном станке. Для нанесения резьбы применяют автоматизированный нарезной станок.
С целью обеспечения защиты от коррозии полученные изделия подвергают химической гальванизации и горячему цинкованию. Данные работы включают несколько стадий. Начинают с очистки путем мойки в горячей воде и последующего обезжиривания раствором ПАВ с повторной мойкой. Далее осуществляют травление в соляной кислоте для окончательной очистки поверхности благодаря окислению хлорида железа. После этого остатки кислоты нейтрализуют промывкой.
В завершение изделие погружают в цинковый раствор нагретый до 450 °С либо наносят защитный слой в электролите при цинковании и химической гальванизации соответственно. Горячую штамповку оканчивают механическим устранением изъянов и полировкой болтов.
