Он будет экономически эффективен при большом объеме выпуска лего-кирпича. 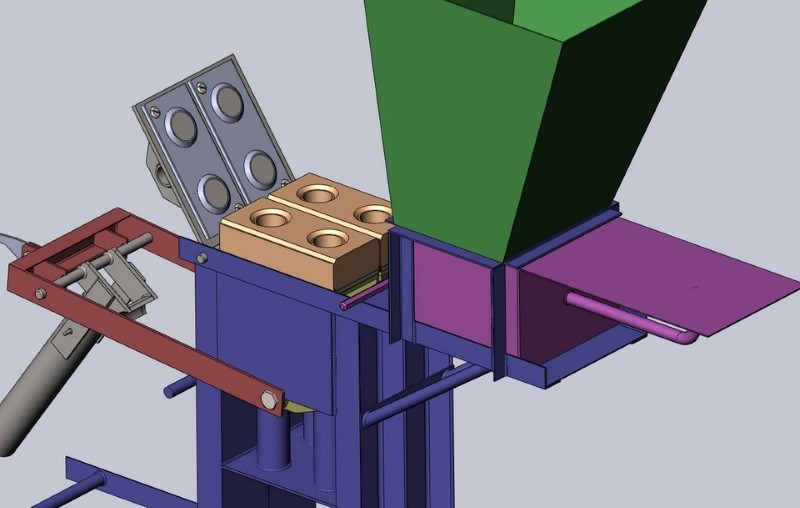
Виды станков для лего-кирпича и критерии выбора
Станок для лего может иметь ручной, гидравлический или электрический привод. Ручные станки стоят дешевле, но могут справиться лишь с ограниченным объемом выпуска. К тому же качество продукции на них получается несколько ниже, чем на электрифицированных. По признаку производительности станки подразделяют на три вида:
- Малая. В районе 1000 кирпичей в стандартную восьмичасовую смену. Выпускаются с ручным и электрифицированным приводом, стоят от 80 до 200 тыс. руб.
- Средняя. 2-3 тысячи кирпичей в смену, электрифицированы, стоят от 200 тыс. руб.
- Промышленные. До 800 кирпичей в час, стоят от 2 000 тыс. руб.
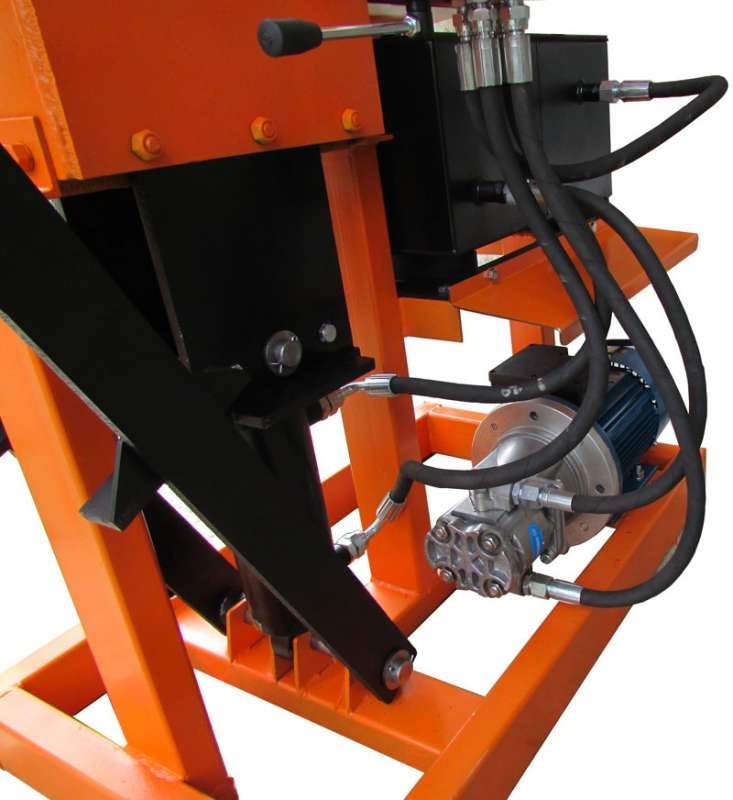 Станок с гидравлическим приводом, рассчитанный на небольшие объемы выпуска, достаточно компактен. Его размеры:
- высота: 2 м;
- ширина и длина - по 1,5 м;
- вес - до тонны.
Для функционирования хватит пространства в 10 м2
Принцип действия
Способ работы станка для лего-кирпича несложен. Подготовленную рабочую смесь следует засыпать в бункер. Дозатором подают необходимое ее количество в матрицу для формовки. Потом рычагом смесь сдавливается.
Ручной привод позволяет достигнуть усилия до 2 тонн, гидравлический - 5-12 тонн.
После окончания хода рычага в рабочем отсеке получаются несколько (смотря по вместимости матрицы - от 3 до 15) готовых лего-кирпичей. Далее открывают рабочий отсек и извлекают отформованные лего. Ручной привод приводится в действие мускульной силой оператора, давление в гидравлической системе нагнетается гидронасосом, приводимым во вращение электродвигателем.
Технические характеристики
Основные показатели, по которым сравнивают различные модели станков при выборе, приведены ниже:
- Ресурс. Выражается в гарантированном числе рабочих циклов. Для ручных станков показатель должен быть не ниже 500 000. Для моделей с электроприводом - от 1 000 000.
- Рабочее давление. Чем выше показатель, тем прочнее получается продукция. Лего-кирпичи, формируемые на ручных станках с усилием в 2 тонны, лучше применять для строительства одноэтажных сараев и для украшения. В несущие стены годятся кирпичи, уплотненные усилием от 20 тонн.
- Темп производства. Выражается во времени, затрачиваемом на выпуск одного лего. Обычно от 10 до 40 секунд. Зависит от числа ячеек в матрице.
Кроме указанных показателей, лего станок характеризуется режимами работы.
Режимы работы
Станки для кирпича лего могут действовать в ручном и полуавтоматическом режиме. В первом оператор все операции – погрузку смеси в бункер, подачу ее в рабочую камеру и увеличение усилия до требуемого значения - выполняет самостоятельно. В полуавтоматическом режиме ему остается лишь загрузить смесь и достать готовую продукцию - все остальное устройство выполнит само. Такой режим повышает производительность в полтора - два раза и значительно увеличивает стабильность прочностных характеристик продукции. В промышленных станках реализован и автоматический режим, в котором все операции происходят без участия оператора, но под его надзором. 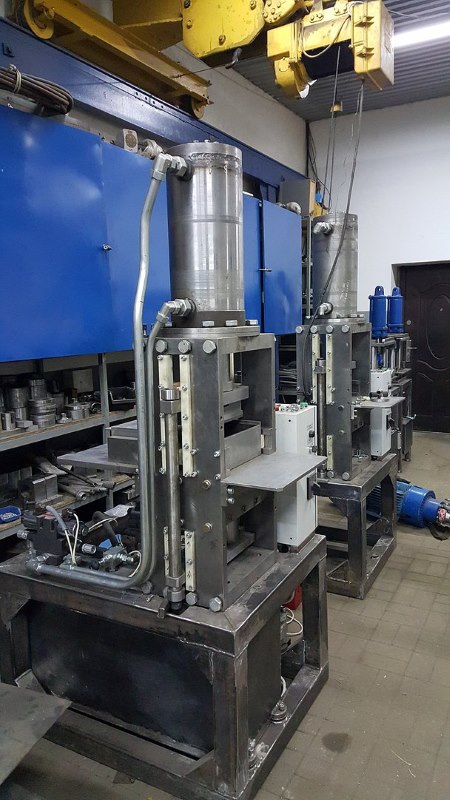 Станок может функционировать в ручном и полуавтоматическом режимах.
Расходные материалы и инструменты
Высокие показатели конечной продукции станка лего во многом определяются правильным подбором компонентов рабочей смеси. В нее входят:
- цемент марки 300-400, от 5 до 15%;
- наполнитель - отсевные фракции щебенки - 80-90%;
- вода;
- пигмент для придания определенного цвета.
Потребуются также инструменты и вспомогательное оборудование для производства лего:
- бетономешалка;
- емкости для компонентов смеси;
- виброуплотнитель;
- погрузочно-разгрузочные приспособления;
- транспорт.
Преимущества и недостатки лего-кирпича
По сравнению с кирпичом из обожженной керамики лего имеет следующие достоинства:
- совершенную форму, не искажаемую обжигом;
- низкое поглощение влаги;
- экологическая чистота производства;
- простота технологии и низкие энергозатраты;
- морозоустойчивость;
- возможность проведения коммуникаций через отверстия в лего.
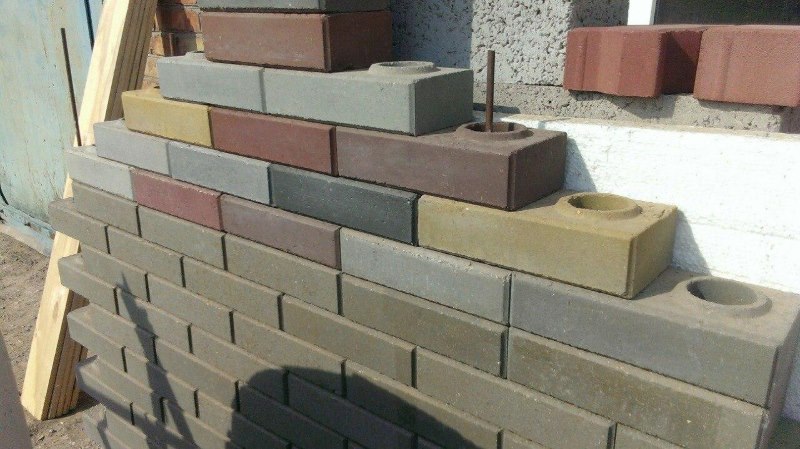 Имеет лего кирпич и свои минусы:
- малый опыт эксплуатации строений не позволяет точно оценить срок службы материала;
- отсутствие стандартов и упоминания материала в СНиПах задерживает его широкое применение на строительном рынке.
Станок своими руками
На сетевых ресурсах размещено немало общих схем и детальных чертежей станков для производства кирпича лего. Для изготовления простого станка для кирпича лего своими руками потребуется:
- стальной лист 2-3 мм;
- швеллер 10 см, толщиной 4-5 мм;
- труба 89 мм для поршня;
- труба 50 мм для рычага;
- крепежные изделия;
- грунт и краска.
Из оборудования понадобится:
- сварочный инвертор;
- угловая шлифмашина;
- абразивная бумага.
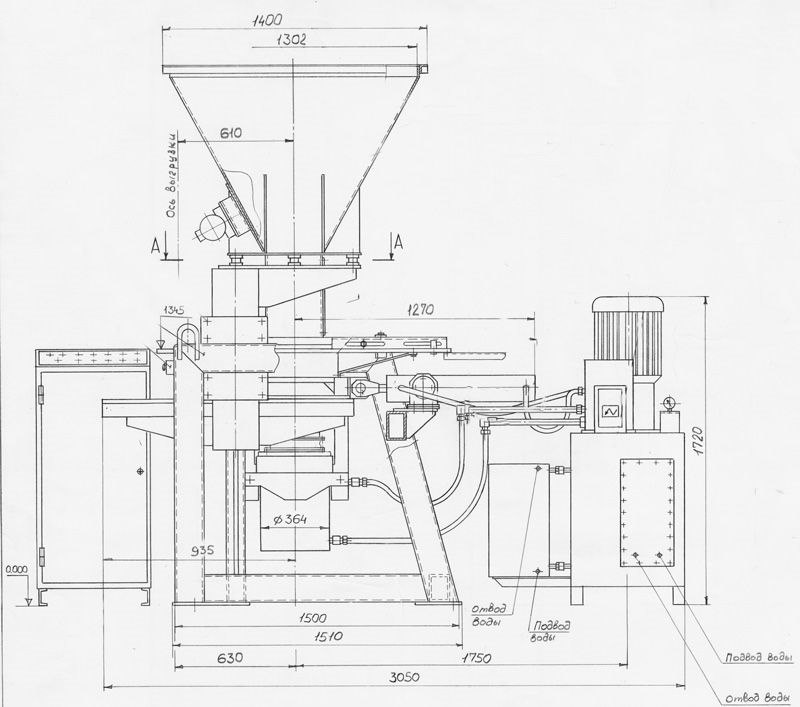 Собрать станок для производства лего-кирпича своими руками вполне реально для домашнего мастера, обладающего опытом выполнения сварочных и слесарных операций.
Последовательность работы
Тщательное изучение чертежа станка перед началом раскроя материала поможет сэкономить время на исправление ошибок. Последовательность операций по изготовлению следующая:
- Нарезать две метровые стойки из швеллера.
- Соединить их поперечинами в раму.
- Сверху приварить ходовую часть для бункера. С одной стороны необходимо предусмотреть ограничитель. Проделать отверстие по диаметру поршня.
- Раскроить стальной лист, сварить из деталей бункер. Его размеры соответствуют с размерами рабочей камеры. Бункер должен перемещаться по верхнему швеллеру.
- Поршень собирается из листового прямоугольника и усиливается ребрами жесткости.
- Приварить к крышке бункера рукоять для открытия/закрытия.
Остается зачистить, загрунтовать и покрасить станок.
Технологический процесс производства
В основе технологии производства лего лежит операция сверхпрессования. Под большим давлением материал уплотняется, а его частицы спекаются между собой без нагрева. Технологический процесс разбивается на следующие этапы:
- Тщательно перемешанная рабочая смесь засыпают в бункер.
- Дозатор отмеряет необходимый для одного рабочего цикла объем смеси.
- Этот объем поступает в матрицу, где и происходит формование лего под давлением.
- Отформованные кирпичи складируют на поддоны и сушат в естественных условиях 2-3 недели. В это время происходит окончательное затвердевание смеси и набор прочности.
Время сушки может меняться в зависимости от использованных компонентов. Его нужно выбирать в соответствии и с руководством пользователя.
Дополнительные комплектующие
Для облегчения работы и получения дополнительных возможностей производители предлагаю широкий выбор комплектующих изделий:
- Пресс-формы. Позволяют получать элементы лего нестандартных размеров и форм.
- Подающие ленточные устройства для загрузки смеси в бункер. Пригодятся при больших объемах производства.
- Специализированный смеситель. Сконструирован с учетом параметров смеси и обеспечивает ее большую однородности по сравнению с бетономешалками общего назначения.
- Наборы пигментов для получения разнообразных оттенков продукции.
Предлагаются также лопаты, мерные ведра и другие емкости и приспособления.
