С помощью художественной ковки делают предметы интерьера, элементы декора, каминные и садовые решетки, мебель, скамейки, самые разнообразные бытовые изделия.Владение изделиями художественной ковки во все времена являлось признаком высокого статуса и богатства. Мастер-кузнец, или, как их сейчас называют, художник по металлу, долго приобретал свои знания и навыки, развивал художественный вкус. Трудиться ему приходилось в очень тяжелых условиях, работа требовала больших затрат на материалы и была сопряжена с риском увечий и пожаров. Античная мифология даже приравнивала кузнецов к богам - кузнецами были греческий Гефест и римский Вулкан, скандинавский Тор и японский Амацумара. Поэтому художественная ковка и в прошлом, и сегодня стоит дорого.
История художественной ковки
История художественной ковки начинается сразу в нескольких точках древнего мира - в Китае и Месопотамии, в Египте и в Европе, в зоне проживания кельтских племен. Именно там были впервые обнаружены кованые изделия, обладавшие, кроме утилитарного, еще и художественным значением. 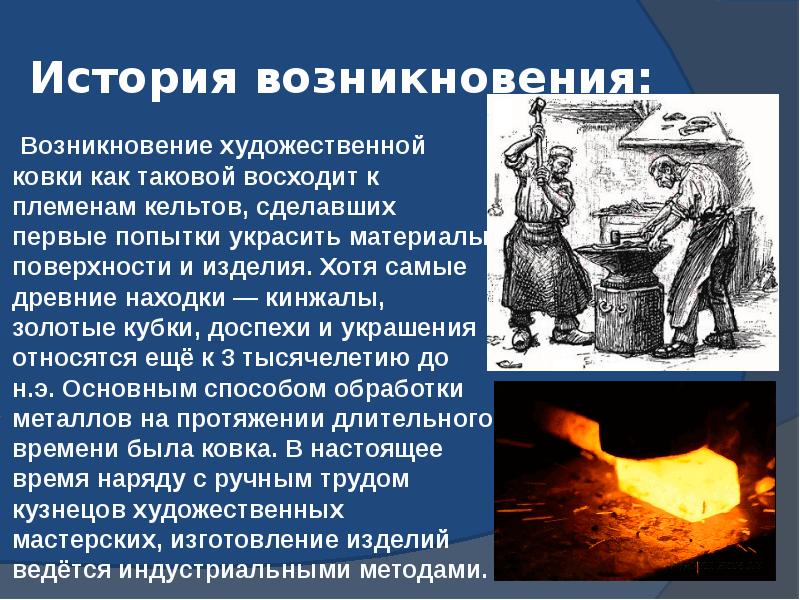 Древние мастера украшали свою продукцию изображениями и орнаментами. Художественная ковка была отмечена во всех отраслях хозяйства - украшали оружие и домашнюю утварь, решетки и ограды, части механизмов и предметы культа. После расцвета искусства художественной ковки в античном мире средневековые мастера во многом утратили достижения времен Римской империи. Узоры стали намного проще, практически исчезли крученые прутки. Эпоха Возрождения стала возрождением и для искусства художественной ковки. Вновь открывались античные секреты, разрабатывались новые методы и художественные приемы. Особенно славились итальянские мастера из княжеств в регионах Милана и Турина, создававшие великолепные доспехи и оружие. Начало широкого применения энергии воды и пара для механизации работы кузнечных горнов и молотов привело к началу технической революции - кованые изделия стало возможно выпускать массово. Однако художественная ковка не потеряла своего особого положения и продолжает цениться и в наши дни именно за свою уникальность
Инструменты для ковки
Набор инструментов античного кузнеца был нехитрым, но стоил по тем весьма дорого. В него входили:
- Кузнечный горн - приспособление для разогрева заготовки до высокой температуры.
- Ручные меха для раздувания углей.
- Наковальня - массивная металлическая отливка или поковка, на которой заготовке придают желаемую форму.
- Кузнечный молоток и молот.
- Клещи.
- Оправки, зубила и т.п.
- Емкость с жидкостью для охлаждения поковок.
С этим минимальным набором кузнец мог ковать несложные изделия хоть под кустом. Походные горны и наборы инструментов возили с собой кочевники и любая армия древности. Технологических возможностей походных кузниц хватало на то, чтобы выковать наконечник для стрел, подкову и другие детали конского снаряжения, починить металлические детали повозок, выправить поврежденный клинок или доспех.
Но для того, чтобы выковать корабельный якорь или тележную ось, требовалась уже стационарная кузница. В ней устанавливали тяжелую большую наковальню, большой горн и закрепленные рядом с ним меха с ручным или ножным приводом. Ставился также прочный верстак и большие тиски. В состав инструмента добавлялись также большое количество оснасток, подкладок, пробойников, струбцин, а также измерительные инструменты сообразно эпохе. Кузнец работал не один - обладающий большой физической силой и выносливостью подмастерье сначала раздувал меха, чтобы болванка в горне раскалилась докрасна, а потом с размаху бил большим кузнечным молотом в то место, которое намечал маленьким молоточком - ручником мастер - кузнец. В современной мастерской художественной ковки принципиальных изменений в составе инструмента не произошло, разве что измерительный инструмент стал точнее, а вместо установки громоздкого горна и мехов появилась возможность нагревать заготовки в муфельных печах или индукционным способом.
Особняком стоит группа оборудования для холодной ковки - изменения формы металлических прутков, проката или труб в холодном состоянии путем приложения механической силы. В нее входят различные станки для холодной формовки прутковых и профильных заготовок Технология холодной ковки получила большое распространение, поскольку позволяет без длительного обучения и сложного оборудования получать недорогие художественные изделия начального уровня.
Виды кузнечных работ
Кузнечные работы подразделяются на несколько подвидов:
- Свободная ковка - нагретая до температуры пластичности болванка одной стороной лежит на наковальне, а по другой наносятся формующие удары молотом или специальными инструментами
- Штамповка - нагретая или холодная заготовка помещается в специальную форму - штамп, ограничивающую ее со всех сторон, и уже эта форма подвергается ударам молота или статическому давлению.
- Холодная ковка - холодная прутковая заготовка изменяет форму на специальных станках.
Свободная ковка подразделяется в свою очередь на подвиды:
- Обыкновенная ковка - происходит придание болванке формы готового изделия за один или несколько последовательных циклов ковки
- Сварка – соединение двух или более нагретых деталей в одно изделие
- Обжимка криц - подготовительная операция, в ходе которой проходит уплотнение и сваривание пастообразной железной массы в единый слиток.
Виды современного кузнечного оборудования
Современное кузнечное оборудование для художественной ковки по форме и назначению практически не отличается от античного или средневекового. Изменились материалы - молоты и наковальни, молотки и пробойники, тиски и струбцины делают из современных высокопрочных сплавов, что существенно поднимает их долговечность и эффективность.
Другое важное изменение - это способ нагрева. Традиционный горн с ручными или ножными мехами уступает свое место муфельным печам для мелких заготовок и системам индукционного нагрева. Это существенно снижает трудоемкость, вредность и опасность для здоровья и имущества
Кузнечные станки
Кузнечные станки применяются для холодной ковки – изменение формы прутковой или профильной заготовки под механическим воздействием. К ним относятся:
- Гнутики - общее название станков для изгиба заготовки в одном или нескольких направлениях по заданному радиусу.
- Волны для выполнения волнообразного изгиба заготовки, с заданным шагом и радиусом волны
- Твистеры, или торсионы - для скручивания заготовки (или группы заготовок) по продольной оси
- Улитки - для формирования спиралевидных завитков на конце прутка.
Холодная ковка прекрасно подходит для изготовления элементов оград и решеток, балясин, завитков, предметов декора помещений и ландшафтного дизайна. Станок для холодной художественной ковки несложно сделать своими руками, если мастер владеет навыками слесарных и сварочных работ.
Индукционные нагреватели
Индукционный нагреватель предназначен для разогрева болванки до температуры пластичности. Нагрев происходит вследствие того, сто в поверхностном слое металла, помещенного в сильное переменное магнитное поле, наводятся вихревые токи, или токи Фуко. С их помощью можно разогреть болванку намного равномернее, быстрее и безопаснее, чем с помощью традиционного кузнечного горна.
Индукционный нагреватель промышленного производства даже небольшой мощности стоит десятки, а то и сотни тысяч рублей. Поэтому в Сети публикуется много схем типа «Как сделать индукционный нагреватель своими руками». Важно понимать, что в конструкции устройства применяется высокое напряжение и большие мощности. Для самостоятельного изготовления потребуются инженерные знания в области токов высокой частоты и навыки электромонтажника.
Технологические особенности художественной ковки
Процесс ручной художественной ковки металла разбивается на несколько отдельных операций. Начинается он с разогрева болванки в горне или другом типе нагревателя. В зависимости от качества угля, подачи воздуха в горн и массы заготовки разогрев может занять от нескольких минут до нескольких часов. При изготовлении изделий, имеющих сложную форму, большое количество деталей или отверстий, изделие может остыть. Тогда его возвращают в горн и повторяют нагрев.
Собственно ковочные операции бывают следующие:
- Осадка. Удары молотом наносятся сверху вниз, исходная высота уменьшается, а ширина увеличивается. Это подготовка заготовки для вытяжки.
- Вытяжка. Удары по заготовке наносятся вдоль продольной оси вдоль, и заготовка плющится в направлении ударов, и длина ее таким образом увеличивается.
- Раздача - подвид вытяжки, применяется для увеличения диаметра пустотелых заготовок.
- Прошивка – получение отверстий, углублений или пазов.
- Закручивание – многократный поворот одной части заготовки относительно другой. При этом используются тиски, клещи, а при значительном сечении заготовки - и специальные вороты.
- Рубка - процесс разрубания изделия на две или более части. Применяется также для коррекции формы и размеров изделия. Иногда из заготовки вырубают готовое изделие, пользуясь для этого фигурными штампами.
- Гибка – проводится для изменения формы изделия при изготовлении деталей кольцевой или гнутой формы.
- Сварка - соединение в единую деталь двух или нескольких частей.
При ковке металла своими руками следует соблюдать общую последовательность операций, при этом при изготовлении каждой конкретного изделия в части из них необходимость может и не возникнуть.
По окончании ковки изделие окунают в емкость с жидкостью для охлаждения и закалки. Традиционно используют воду, однако при ковке специальных сортов стали, таких например, как булат, применяют различные кислоты и масла. Легенда гласит, что некоторые мастера после ковки меча охлаждали его, втыкая в тело раба.
Разновидности художественной ковки металла
Наиболее сложные и изысканные изделия получают способом традиционной, горячей ковки. Этим способом можно выковать как обычные прутья решетки, таки элементы ажурной ковки, такие, как листья и цветы, стилизованные фигурки животных и замысловатые орнаменты. 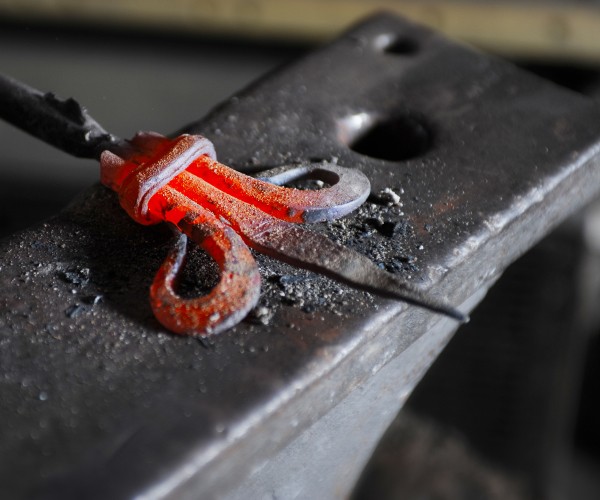 Холодная ковка не позволяет достичь таких же высот художественной выразительности, но имеет свои явные достоинства: низкую себестоимость и высокую повторяемость изделий в серии.
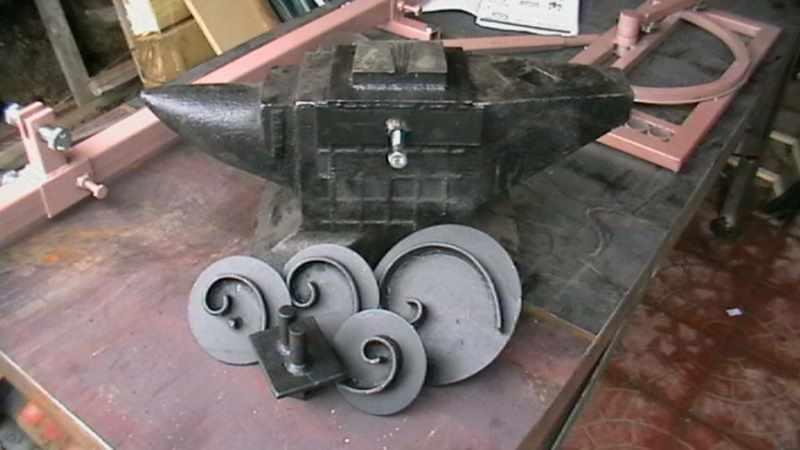 К холодной ковке иногда относят и технику чеканки. В этом случае на тонкий лист металла с помощью набора остроконечных инструментов и молотка наносят узор, состоящий из множества вмятинок и черточек, складывающихся в высокохудожественное изображение.
Элементы кованых узоров
Изделия холодной ковки можно отнести к одному из типовых элементов: 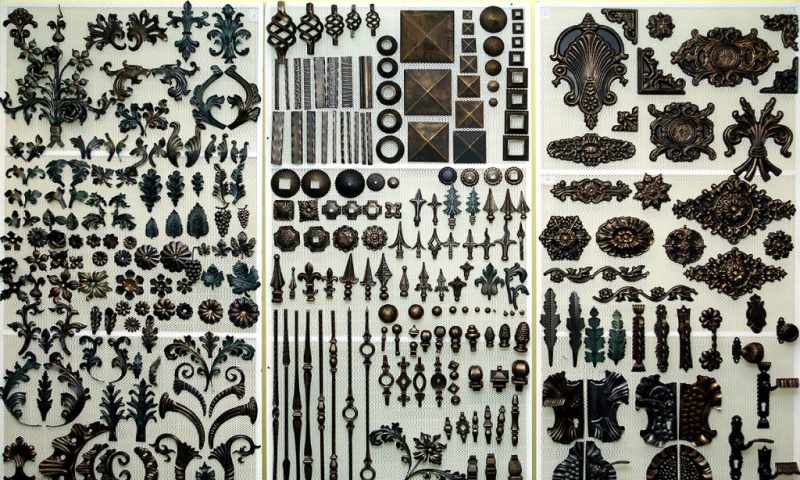 Завиток.Спиралевидный завиток может быть однонаправленный и двунаправленный- то есть с изменением направления закручивания спирали. На практике при использовании прутка 10-12 мм можно получить до 5 витков спирали
- Двойной завиток, или китайский фонарик. Это пространственная конструкция из двух или более элементов, каждый из которых является обычной двухрядной спиралью. Изготовляется на твистере
- Волюта.Завиток односторонний или двухсторонний, используется для отделки решеток, балюстрад, мебели.
- Крутень.Скрученный вдоль продольной оси пруток (или несколько прутков). Используется для балясин, элементов декора, рукояток каминных инструментов
- Навершие. Используется как конечный элемент на прутьях решеток, Это пика, к которой прикрепляется ряд завитков.
Все эти элементы можно получить и методами горячей ковки, однако трудоемкость работ и потребная квалификация кузнеца, а, следовательно, и стоимость, возрастет при этом многократно.
Последовательность окончательной сборки отдельных кованых элементов
Для соединения объемных деталей изделий художественной ковки в окончательную конструкцию, применяют несколько способов:
- Сварка. Горячая сварка требует нагрева места соединения, что не всегда возможно. Для соединения элементов, полученных способом холодной ковки, применяют электросварку или газосварку
- Клепка. Для этого в месте соединения в каждой детали необходимо проделать отверстие, в которое будет вставлена заклепка и расклепана.
- Кольцом. Два пересекающихся прутка, например, в решетке, часто соединяются разогретым кольцом, концы которого свариваются. Так же соединяются и куски кованых цепей.
Плоские детали соединяются своими способами:
- Фальцовка - смежные кромки скручиваются вместе.
- Чеканка – смежные кромки изделий счеканиваются, путем вытеснения части одной детали в объем другой.
- Сварка.
На практике могут применять и различные комбинации перечисленных методов.
