Гальваника формирует новый слой благодаря проникновению (диффузии) молекул в поверхностный слой заготовки, формируя тонкую плёнку. В результате проведения этого процесса получается слой с новыми физическими и механическими свойствами.
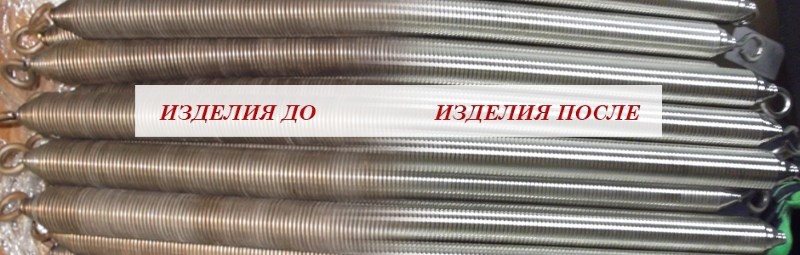
Особенности процесса
Основными видами гальванической обработки, применяемой на промышленных предприятиях и домашних мастерских, считаются:
- хромирование;
- цинкование;
- серебрение и золочение;
- гальваника алюминия;
- покрытие медным или латунным слоем;
- травление.
Реализация подобного электрохимического процесса зависит от многих факторов. К ним относятся:
- материал заготовки, которая должна подвергнуться обработки (тип металла, неметаллические поверхности);
- геометрические размеры изделия;
- заданная глубина гальванизации;
- состав выбранного электролита;
- применяемое оборудование;
- стоимость всех работ (в том числе подготовительных).
В зависимости от материала процесс гальванизации может протекать двумя способами:
- гальваническое катодное напыление;
- термическая обработка.
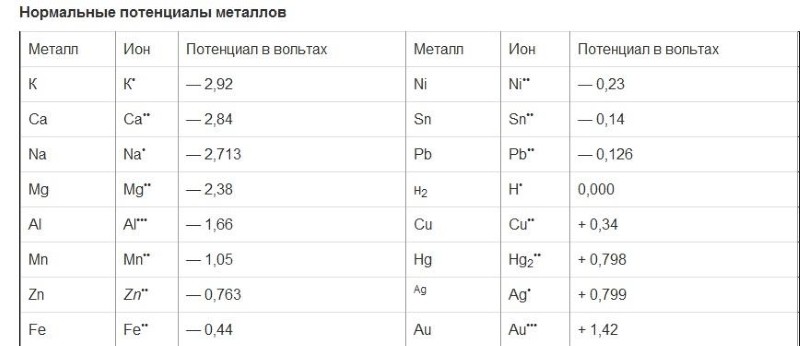
Первый способ предполагает воздействие на поверхность заготовки электролита под воздействием электрического тока. Скорость и глубина проникновения наносимого металла зависит от концентрации электролита и величины пропускаемого тока. Особое внимание следует уделить показателям совмести различных металлов. Это связано с ускоренными процессами коррозии, которые возникают между несовместимыми металлами. Например, для гальванизации стали целесообразно применять цинк (получаются оцинкованные поверхности с хорошими антикоррозийными свойствами).
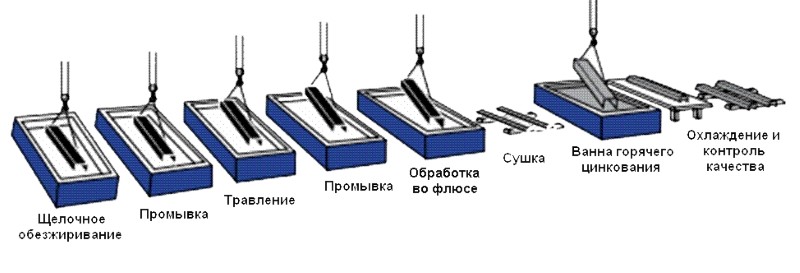
Для гальванизации изделий из алюминия применяют нанесение комбинированных покрытий. К ним относятся соединения никеля с хромом или трёх металлов: меди, никеля, хрома. Кроме антикоррозийной защиты с помощью цинкатного метода и декоративного оформления, нанесение другого металла необходимо для улучшения пайки алюминия. Технологически процесс гальванизации состоит из трёх этапов. Первый этап является подготовительным. Он достаточно трудоёмкий и предполагает тщательную обработку поверхности самого изделия. Она предполагает механическую и химическую обработку. Необходимо удалить все остатки механических воздействий на поверхность, затем убрать с поверхности остатки грязи, жирных и маслянистых образований. Только в этом случае на поверхности будет образован ровный и надёжный слой поверхностного покрытия. Второй этап – это этап непосредственной обработки. Подготовленное изделие опускается в ванну с электролитом, в которой находятся два электрода. Перед погружением необходимо нагреть электролит до температуры, позволяющей достаточно стабильно протекать химической реакции. Для каждого электролита разработаны специальные таблицы с указанием необходимых физико-химических характеристик.

В качестве катода выступает сама обрабатываемая деталь. После погружения анода и катода пропускают электрический ток, величина которого контролируется в ходе всего процесса. Продолжительность действия определяется качеством и толщиной нанесённого слоя металла. На заключительном этапе производят три операции: осветление, пассивирование, промасливание. С этой целью готовую деталь опускают в специальные реактивы, производящие действия над поверхностью детали. Для термической гальванизации поверхности используют более мягкий металл с относительно невысокой температурой плавления, например, латунь или олово. При помощи паяльника или расплавленной ванны наносят эти металлы на поверхность всей детали или только части. Этот процесс называется лужением и используется для подготовки контактов к последующей пайке (например, на печатных платах).
Особое место в этом процессе занимает гальванопластика. Это более трудоёмкий и технологически сложный метод изготовления детали. Назначение гальванического покрытия металла Наносимое гальванопокрытие позволяет решить две основные задачи:
- Повышение защитных свойств поверхностного слоя детали от вредного внешнего воздействия.
- Улучшение внешнего вида детали (придания её более высоких эстетических свойств).
- Создание подробных копий готовых деталей самой сложной геометрической формы.
В первом случае для покрытия поверхности выбирают металл с более высокими механическими и антикоррозийными свойствами. Он препятствует прямому механическому воздействию на основной материал детали и замедляет коррозию. Применение цинка позволяет повысить коррозийную устойчивость, покрытие хромом кроме этого повышает твёрдость и износоустойчивость. Цинкование или никелирование придаёт деталям высокую декоративную привлекательность.
Для придания детали наибольшего декоративного эффекта и повышения потребительских свойств, применяют смеситель, который вступает в реакцию с поверхностным слоем изделия.Украшение в этом случае становиться более продаваемым. Например, при производстве ювелирных украшений гальваническое покрытие осуществляется с помощью золота или серебра.
Решение третьей задачи называется гальванопластикой. С её помощью получают копии деталей с повышенными потребительскими свойствами.
Оборудование и материалы
Для проведения работ связанных с гальваническим покрытием используется следующее оборудование:
- гальванические ванны, выполненные из материала стойкого к электролитам;
- устройства нагрева;
- источник постоянного электрического тока;
- система крепления электродов: анода и катода (с учётом того, что катодом является обрабатываемая деталь);
- оборудование для предварительной подготовки детали.
Собранная установка может применяться как в промышленных условиях, так и домашней мастерской. Для проведения гальванопластики в условиях домашней лаборатории или мастерской необходимо точно рассчитать ожидаемый расход необходимых материалов и время нахождения детали в растворе электролита.
В качестве расходных материалов гальванизация требует выбора соответствующего электролита и анодов. Они используются в зависимости от способа обработки детали. В настоящее время разработано большое количество электролитов для проведения гальванической обработки. Например, цианистый натрий или калий, углекислый раствор натрия или калия, гипосульфит. Применение различных металлов или смесей в соляном растворе позволяет подобрать необходимые свойства поверхностного слоя обрабатываемой детали. Кроме жидких растворов применяется холодная суспензия. Она применяется для проведения процесса холодного цинкования. Её непосредственно наносят на поверхность детали.
