Для того, чтобы процесс передачи движения происходил без потерь, необходима деталь, которая будет удерживать вал и тело вращения в фиксированном положении друг к другу.
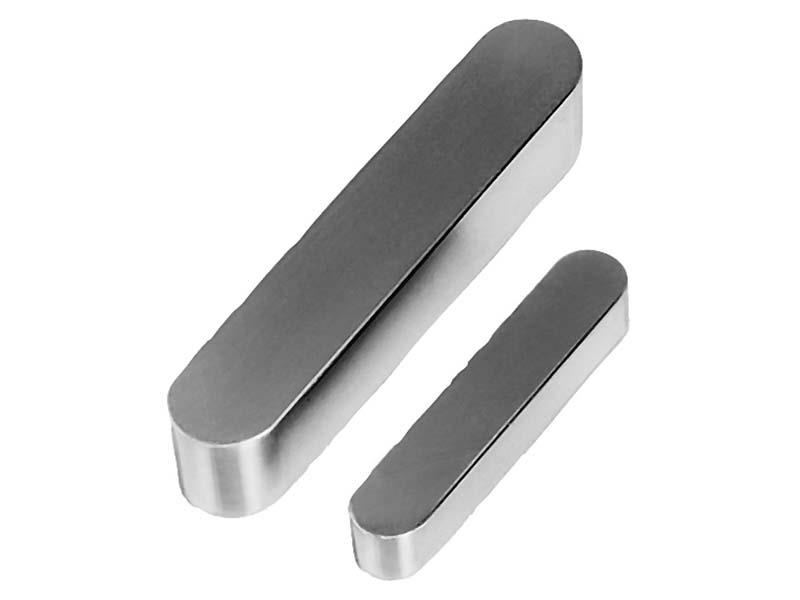
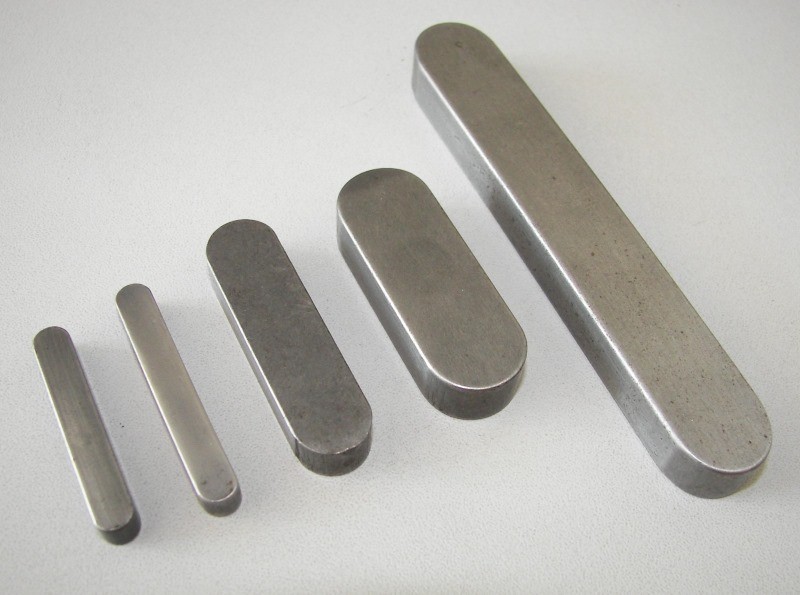
Шпонкой называется элемент машин и механизмов, представляющий собой продолговатый предмет, который вставляется в пазы двух деталей для передачи вращательного движения от одного к другому. Материалом для изготовления служат различные стали и сплавы. По своей форме они подразделяются на:
- призматические;
- клиновые;
- цилиндрические;
- тангенциальные.
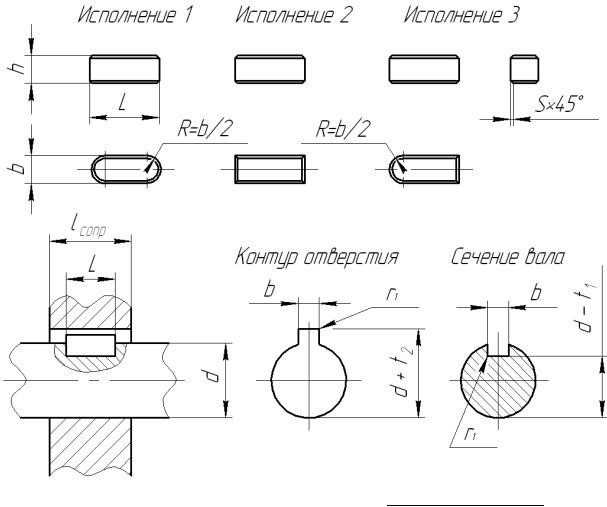
Наибольшее распространение получила шпонка призматическая, которая имеет прямоугольное сечение. В пазы соединения она входит с небольшим зазором, что обеспечивает ее стабильное положение и равномерное распределение нагрузки. Существует три типа исполнения призматических шпонок: с плоским или закругленным торцом и комбинированные. На рисунке 1 показан чертеж всех типов.
Требования к работе
Преимуществом использования такого типа соединения является простота конструкции, а также простой монтаж и демонтаж. Однако стоит учитывать, что на шпинделе будет участок с постоянной увеличенной нагрузкой. Поэтому при проектировании валов и шпинделей стоит учитывать этот момент и правильно спроектировать участок под шпоночное соединение.
Нельзя допускать перекоса шпонки, когда она устанавливается в паз. Нагрузка на вал или ступицу в таком случае будет распределятся неравномерно и может привести к поломке. Чтобы этого избежать, рекомендуют делать минимальный зазор между деталями. Также не рекомендуется использование такого типа соединений в станках с высокой скоростью вращения валов и шпинделей.
Дело в том, что при высоких скоростях неправильное расположение приводит к многократно возрастающим биениям, что недопустимо на производстве.
Разновидности
Главным критерием выбора призматической шпонки является то, для какого виды соединений она предназначена.
В том случае, если соединение неподвижное, используют закладные призматические шпонки. В подвижных соединениях применяют направляющие или скользящие призматические шпонки. Использование направляющих актуально, когда движение ступицы происходит по продольной оси с валом, при этом она проскальзывает по самому пазу. Скользящий тип подразумевает жесткое закрепление в паз и движение вдоль него.
На производстве изготовление шпонок всех типов должно быть выполнено по соответствующим ГОСТам. Данные документы содержат рекомендуемые размеры для изделий в соответствие со стандартными размерами валов.
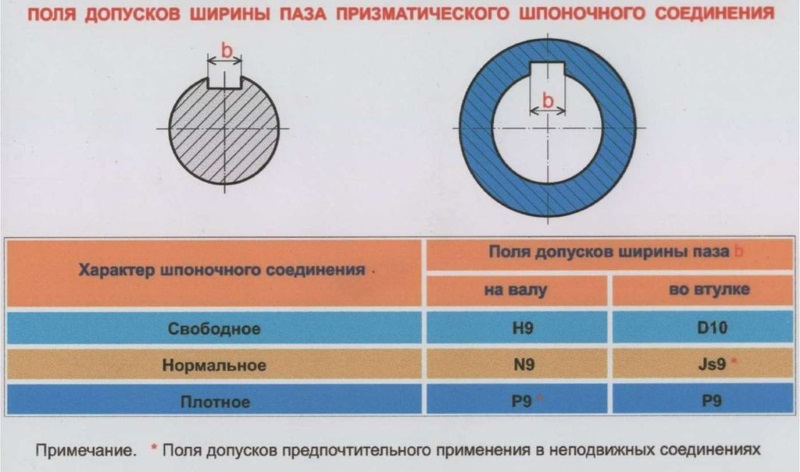
В случаях, когда вал или шпиндель имеет нестандартный диаметр, следует проводить подробный расчет допусков и посадок для паза.
Основные параметры
Изготовление призматических шпонок своими руками – это сложный и малоэффективный процесс. Чтобы получить деталь с точными геометрическими параметрами сегодня у человека есть специальные станки.
Процесс изготовления начинается с выбора заготовки. Основным материалом для будущего изделия служат стали и сплавы, например, углеродистая Сталь 45. Она обладает высокими показателями прочности и выносливости, выдерживает колебания температур, а также устойчива к различным физико-химическим воздействиям. В зависимости от условий, где будет использоваться механизм или оборудование, в котором будет применена шпонка, можно выбрать и другой материал, соответствующий определенным требованиям к эксплуатации.
Дальнейший этап изготовления – это холодное или горячее волочение заготовки, с последующей калибровкой. Значение калибровки в этом процессе заключается в приближении требуемых значений размеров и характеристик детали по ГОСТу. После этого заготовка отрезается с помощью сверлильных, фрезерных или отрезных станков. Дальнейшая обработка происходит на фрезерном оборудовании, на котором получается достигнуть требуемые размеры призматических шпонок.
Геометрические параметры шпонок меняются в зависимости друг от друга. Так, шпонка призматическая din 6885, при значениях высоты и ширины в 4 мм может иметь длину в диапазоне 8–28 мм. Дальнейшее увеличение длины при заявленной ширине и высоте недопустимо, так как резко ухудшается надежность и долговечность изделия. В таблице ниже представлены размеры din 6885 выполненной из стали.
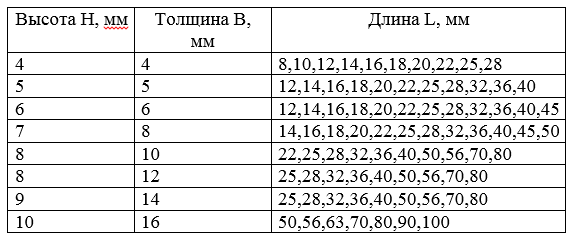
Стоит отметить, что она также может быть изготовлена из нержавеющей стали. Это позволит в некоторых случаях использовать заготовку меньшей толщины при требуемой длине. Размеры шпонок должны соответствовать государственным стандартам независимо от типа их исполнения.
Государственные стандарты
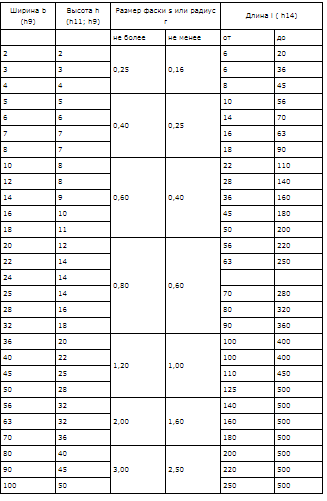
Размеры закладных шпонок определены в ГОСТ 23360-78 и отображены в таблице ниже.
Скачать ГОСТ 6636-69
Предельные отклонения значения ширины определяют по h9, высоты – h11; h9, длины – h14. Если требуемая длина превышает максимально указанное значение в 500 мм, то в соответствие с ГОСТ 6636-69 выбирают наиболее близкое значение из ряда чисел Ra20.
Скачать ГОСТ 10748-79
Скачать ГОСТ 23360-78
Подробную информацию о весе и размерах, предъявляемых к данному типу изделий можно найти в ГОСТ 10748-79.
