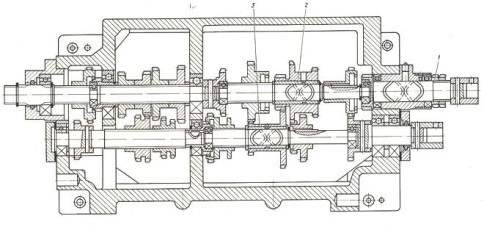
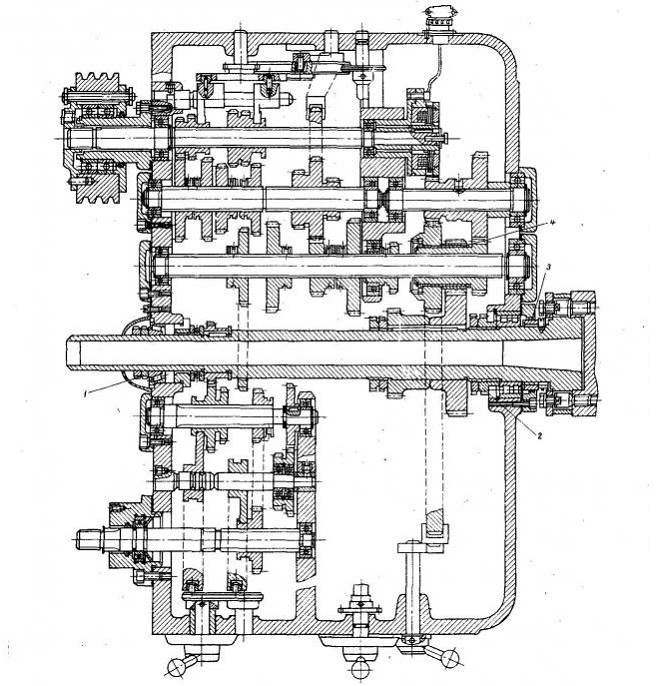
Монтировались они на предприятиях сельскохозяйственного и промышленного производства, и использовались в крупносерийном производстве на оборонных заводах. 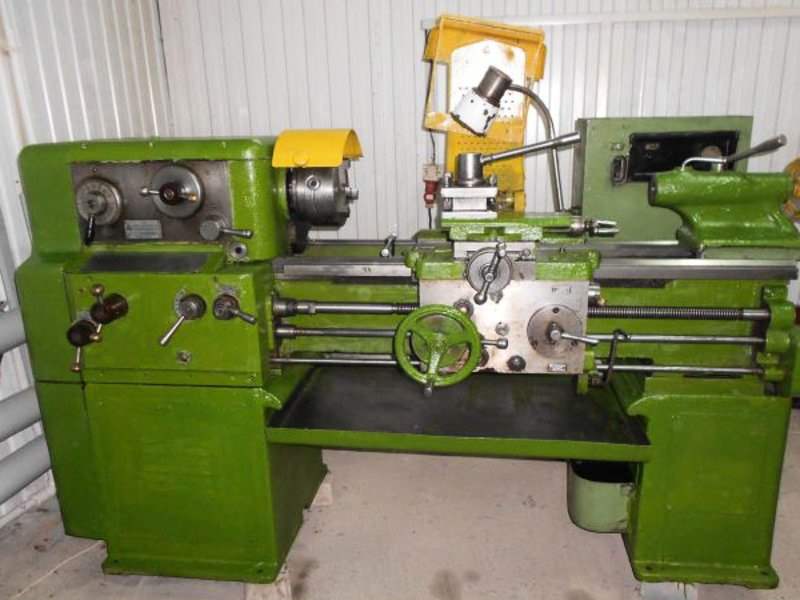 На токарно-винторезных станках 1М61, кроме нарезания резьбы, можно производить:
- протачивание различных поверхностей;
- торцевание деталей;
- нарезание канавок;
- сверление, зенкерование;
- отрезание детали и другие работы.
1М61. Паспорт включает в себя пособие по использованию (1М61.00.000 РЭ), описание агрегата, инструкцию пользования и нормативы станка.
Скачать паспорт (инструкцию по эксплуатации) станка 1М61
Токарный станок 1М61, расшифровка:
- 1 группа металлообрабатывающих станков - токарный станок;
- М генерация механизма (А, Б, В, Д, К, Л, М);
- 6 вид токарного ряда – станок токарно-винторезный;
- 1 расстояние до станины – 170мм
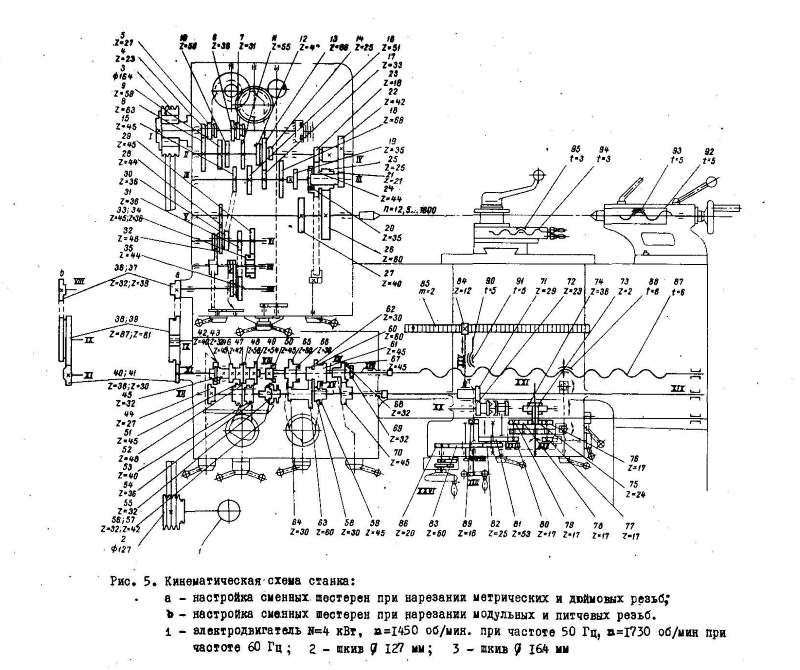
Технические характеристики токарно-винторезного станка 1М61
Агрегат 1М61 выполнен по классу с точностью Н ГОСТа 8-71 и отвечает следующим нормативам:
| Размеры обрабатываемых на станке изделий | Мм | Параметры |
| Максимальный калибр заготовки над станиной | мм | 320 |
| Наибольший калибр заготовки над суппортом | мм | 160 |
| Длина заготовки | мм | 710 |
| Наибольший размер заготовки, проходимый через шпиндель | мм | 32 |
| Коробка скоростей | об/мин | |
| Обороты прямые | 24 | |
| Обороты обратные | 24 | |
| Коробка подач | ||
| Число подач | 17 | |
| Скорость продольных подач | мм/об | 0,08-1,2 |
| Движение поперечных подач | мм/об | 0,04-0,6 |
| Вес станка | кг | 1246 |
Кроме того, на токарном станке 1М61, возможен реверс оборотов, который производится за счет двигателя. Максимальный диаметр заготовки, которую можно вставить через шпиндель – 32 мм, при этом диаметр шпинделя составляет 35 мм. Число оборотов составляет от 12,5 до 1400 об/мин. Высота центра от станины 170мм.
Главные узлы токарно винторезного станка 1М61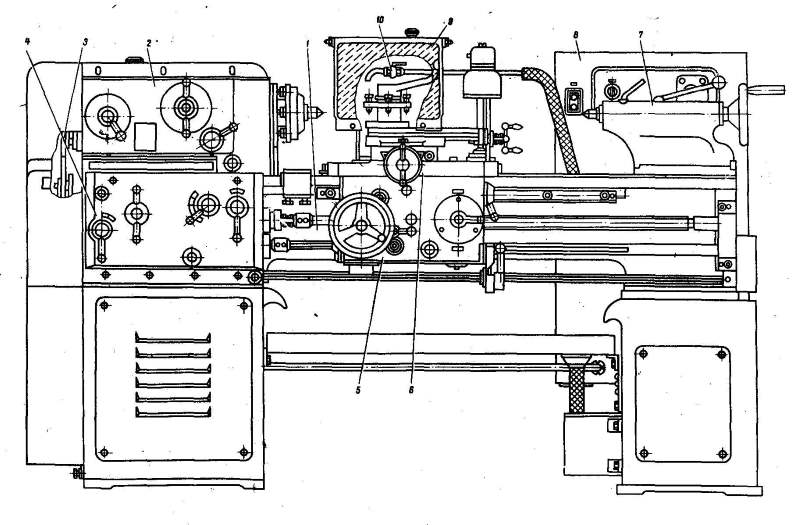
- Базовым узлом станка является станина (1), имеющая наибольшую массу среди других комплектующих конструкций. Она базируется на площадке и крепится болтами. Станина имеет 2 направляющие, - одну формы «ласточкин хвост», а другую направляющую призматической формы. Благодаря таким формам направляющих и регулируемым клиньям, суппорт на станине держится жестко.
- В левой части токарного станка 1М61 расположена передняя бабка (2). Она установлена таким образом в пазах, что её можно развернуть на несколько градусов, то есть сместить центр относительно оси. Этим при обработке добиваются конфигурации детали с плоским конусом.
- В передней бабке размещена коробка скоростей (3), а снаружи рычаги управления. С торцевой части передней бабки смонтирована гитара сменных шестерен, на которой меняются шестерни перед нарезанием резьбы. В коробке скоростей размещен шпиндельный узел и посредством соединения определенных шестерен на блоках шпиндель вращается со скоростью от 16 до 2000 об/мин.
В тумбе слева размещен двигатель главного привода токарного станка 1М61 и обеспечивает включение прямого и обратного вращения шпинделя.
- На станине справа располагается задняя бабка (7). В неё смонтирована пиноль с конусом Морзе 4, туда вставляется различный инструмент:
- сверла;
- метчики;
- плашки;
- центр.
Бабка задняя 1М61перемещается по станине и надежно крепится механическим зажимом. У неё ход пиноли составляет 100 мм и служит она, кроме определенных операций обработки, для поджатия длинной заготовки через вращающийся центр.
- Посредине станка внизу расположен фартук (4). Через него проходит вал и винт. Вал служит для ускоренного перемещения суппорта, а винт для нарезания резьбы.
- Над фартуком расположен суппорт (6), на нем крепится резцедержатель и салазки для протачивания конических поверхностей
- Слева на передней бабке смонтирована коробка подач (5), а на ней рычаги и переключатели подач.
- За станком расположен электрический шкаф (8), на нем смонтировано управление в виде автоматов.
- Внизу станка в поддоне смонтирован для воды насос и там же внизу в корыто налита смазывающе-охлаждающая жидкость (с о ж).
- Экран (9) предохраняет токаря от стружки и жидкости, которая разбрызгивается в процессе работы.
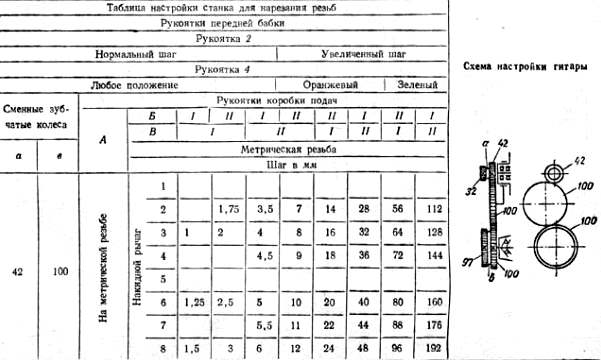 Нарезка производится плашками, метчиками и резцами. Рассмотрим нарезание резцами. Чтобы нарезать необходимую резьбу по металлу, нужно так установить шестерни в коробке подач и в коробке скоростей, чтобы резец в резцедержателе прорезал профиль за один оборот шпинделя. Для этого на коробке скоростей и коробке подач устанавливаем соответствующую подачу и обороты по таблице, представленную выше. Резьбовые резцы затачивать нужно с учетом материала обрабатываемой заготовки.
- Верхняя часть резца (передний угол) может быть от 0 до -15 градусов, в зависимости от материала, чем мягче материал, тем угол может быть больше. Если резьба нарезается на заготовке из обычной углеродистой стали, то угол должен быть 0 градусов. А если из легированной стали, то угол делается отрицательным до 10 градусов.
- Резьбовой резец должен формировать профиль, поэтому его угол должен соответствовать резьбе. Виды её представлены на верхней таблице, которой можно воспользоваться при заточке тех или иных резцов.
- Задний угол не должен мешать при нарезке и поэтому делается одинаковым с двух сторон, или чуть меньше. Например, у профиля угол составляет 4 градуса, то задний угол у резца должен быть 3,5-3,8 градуса.
Управление станком
При переключении рычагов и переключателей можно производить всевозможные процессы со станком, а именно:
- включать двигатель станка, который через клиноременную передачу вращает шпиндель;
- ускоренное и рабочее движение суппорта;
- выдвигать пиноль бабки задней;
- устанавливать параметры резьбы;
- включать, отключать гайку и менять обороты во время нарезки резьбы;
- подача салазок при обработке конической поверхности.