Несмотря на это, вертикально-сверлильные станки 2А135 до сих пор в строю. 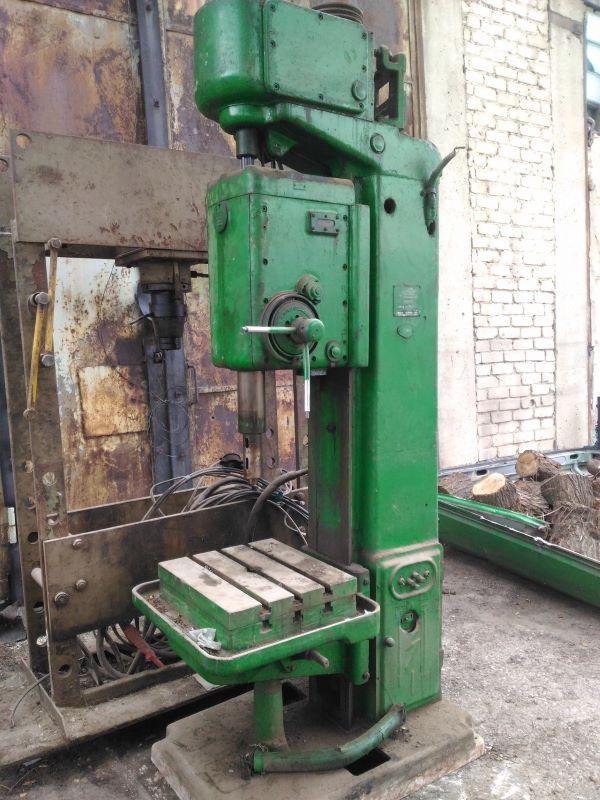
Заводская маркировка и обозначение
На основании буквенно-цифрового индекса, расшифровать маркировку станка можно так:
- 2 – группа – сверлильные станки;
- А – прошедший модернизацию;
- 1 – тип – одношпиндельное исполнение;
- 35 – параметр, характеризующий станок – максимальный диаметр отверстия в стали 35 мм.
Краткое описание
Конструктивно предусмотрена механическая подача инструмента на станке. Это положительно сказывается на производительности, а управление не вызывает сложностей. Глубина обработки контролируется визуально (шкала нониуса) или задается ограничителем перемещения. Выполняемые на вертикально-сверлильном станке 2А135 работы по обработке отверстий можно условно разделить по типу обработки:
- Черновая:
- сверление (глухие, сквозные);
- рассверливание;
- растачивание;
- Чистовая:
- зенкование;
- зенкерование;
- цекование;
- развертывание;
- развальцовывание;
- выглаживание;
- Нарезание резьбы (внутренняя).
Дооснащение дополнительными агрегатами и приспособлениями позволяло использовать станок в крупносерийном и массовом типах производства.
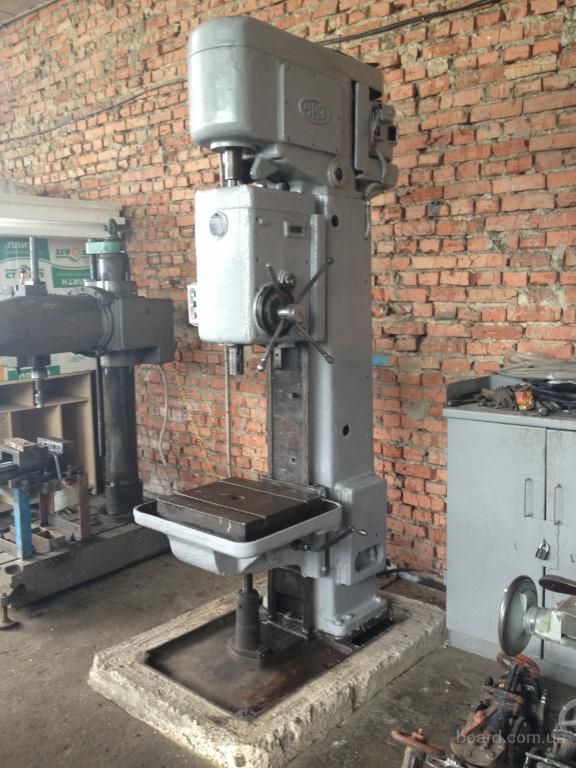
Технические характеристики
Технологические возможности и рабочие характеристики вертикально-сверлильного станка 2А135 показаны в параметрах конструктивного исполнения:
Основные данные
- точностной класс по ГОСТ 8-71 – Н (нормальный);
- максимальный получаемый размер отверстия, мм:
- сталь 45 – 35;
- чугун – 45;
- отстранение пиноли от направляющих колоны – 300 мм;
- высота от стола до торца вала, мм:
- наибольшее - 1130;
- наименьшее - 705.
Стол
- установочная плита ШхД – 450х500;
- ход стола по вертикали – 325;
- пазы Т-образные, количество – 3.
Шпиндельная бабка
- посадочный конус под инструмент в шпинделе – Морзе 4 по ГОСТу 24644-81;
- количество скоростей оборотов – 9;
- установочные скорости:
- 68 об/мин;
- 100 об/мин;
- 140 об/мин;
- 195 об/мин;
- 175 об/мин;
- 400об/мин;
- 530 об/мин;
- 750 об/мин;
- 1100 об/мин;
- количество подач – 11;
- их, регулируемый диапазон – 0,115-1,6 мм/об;
- мощность при резании на рабочей подаче, max – 1600 кг;
- момент крутящий - 4000 Н·м;
- длина перемещения шпинделя – 0,225 м;
- длина перемещения шпиндльной бабки – 0,2 м;
- принудительное торможение (динамическое) – есть.
Параметры электрических элементов
- питающий ток - трехфазный, переменный;
- мощность электрических двигателей:
- главного - 4500 Вт;
- станции сож (Х14-22М) - 125 Вт.
Габариты
- габаритные размеры станка, ДхШхВ - 1240х810х2500 мм;
- вес оборудования в сборе - 1,3 т.
Конструкция
Вертикально-сверлильный станок 2А135 в своей конструкции не имеет узлов повышенной сложности. Тем не менее, инновационные идеи того времени заложили такой запас прочности, что поражает до сих пор. 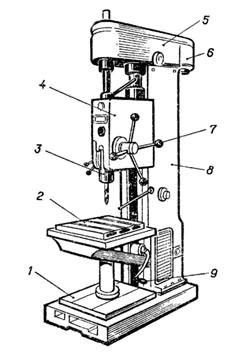
- Опорная плита для стола;
- рабочий стол;
- шпиндельный узел;
- бабка шпиндельная или коробка скоростей;
- головка шпиндельная;
- электропривод;
- штурвал;
- стойка (станина);
- рукоятка подъема и опускания рабочего стола.
Устройство узлов
Основную нагрузку вертикально-сверлильный станок 2А135 воспринимает колонной и плитой. Но благодаря корпусному исполнению и большой массе нагрузки и вибрации гасятся, а жесткость увеличивается.
Шпиндель
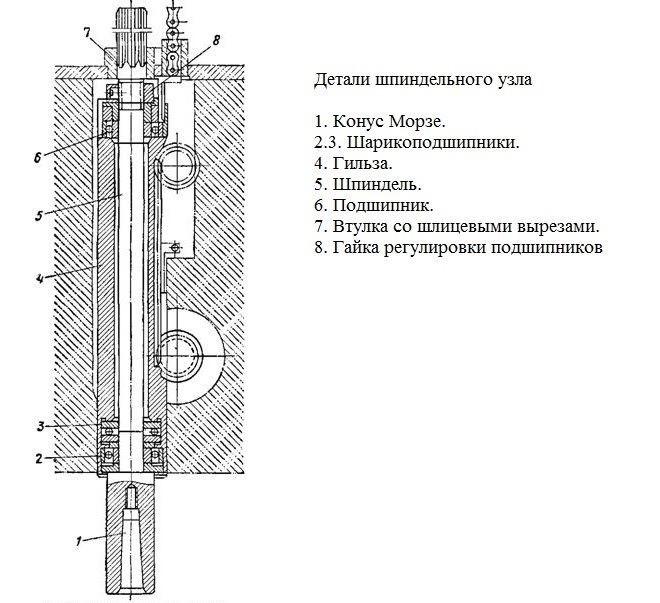
Шпиндельный узел – жесткая конструкция, поэтому для повышения точности обработки в нем установлены прецизионные подшипники. Его конструкция позволяет выполнять следующие действия:
- включение подвода после произведения быстрого подвода (автоматически);
- отключение подвода по достижению установленной глубины обработки;
- ручное перемещение осуществляется штурвалом;
- штурвал оборудован устройством автоматического включения привода.
Охлаждение
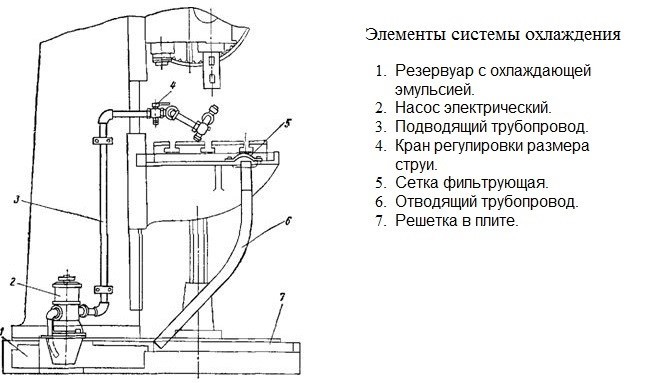
Система охлаждения инструмента и обрабатываемой детали аналогична тем, которые установлены на других вертикально-сверлильных станках. Емкостью является внутренняя полость установочной плиты. На ней смонтирована помпа, а по корпусу идет разводка трубопроводов с кранами, регулирующими подачу СОЖ.
Коробка скоростей и подач
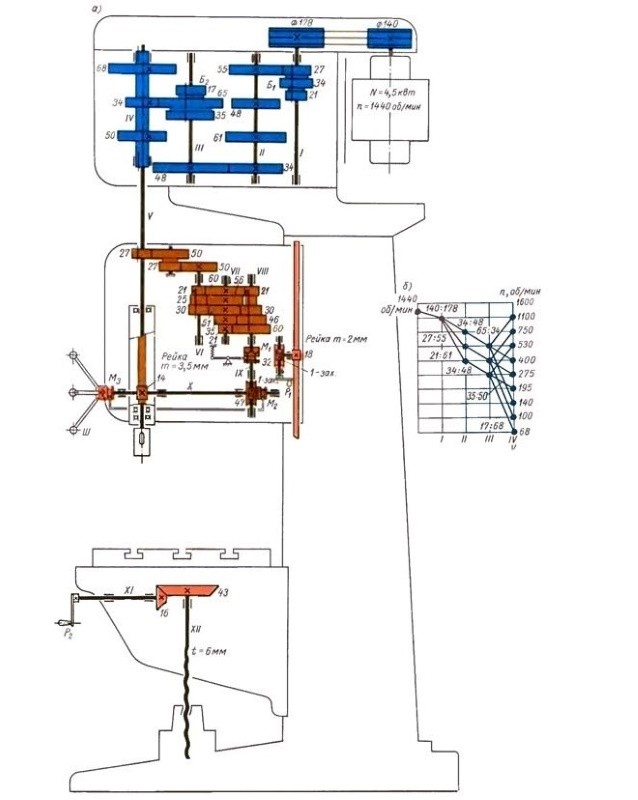
Совмещенная коробка скоростей и подач образует все рабочие движения станка. Основное, главное движение – круговое вращение шпинделя с рабочим инструментом. Вращение от электрического двигателя посредством ременной передачи переходит в коробку. На шпинделе вращение с заданной скоростью образуется двум комплектам блоков шестерен. Вспомогательное движение – перемещение инструмента. Вращение снимается с вала, передающего вращение шпинделю. Выбор подачи и ее включение осуществляется муфтами. Согласно схеме возможны 12 скоростей движения, но из-за того, что две совмещены, в итоге получается 11. 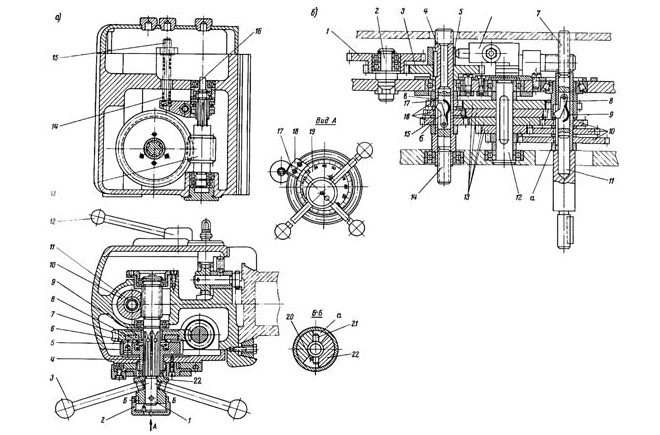 Шпиндельная бабка имеет ручное перемещение для увеличения расстояния между плоскостью стола и торцем шпинделя. Это позволяет устанавливать габаритные детали. Вращение рукоятки приводит в движение шестерню, перемещающуюся по зубчатой рейке. Тем самым осуществляется перемещение шпиндельной бабки.
Кинематика
Схема кинематики предусматривает организацию двух цепей движения:
- главное, основное движение – обороты режущего инструмента и шпинделя;
- второстепенное движение - рабочие перемещения инструмента во время обработки.
Электрооборудование
Электрическая схема показывает как производится управление отдельными рабочими органами на вертикально-сверлильном станке 2А135. Подача питания осуществляется включением пакетника 4. Командоаппарат кнопочный, с раздельным включением электродвигателей. Питание на освещение рабочей зоны взято с одной фазы и проходит через трансформатор. 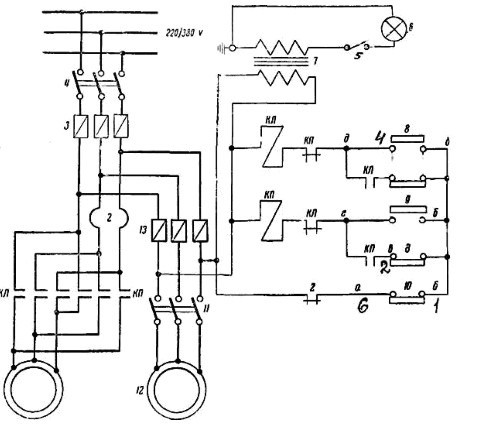
Паспортные данные
Перечень поставляемого инструмента и оборудования в комплекте станка, а также электрические и механические чертежи содержит паспорт на станок. Там же находятся требования к:
- монтажу;
- выверке;
- приемке.
На рисунке указаны размеры фундаментной подушки и установочные размеры. 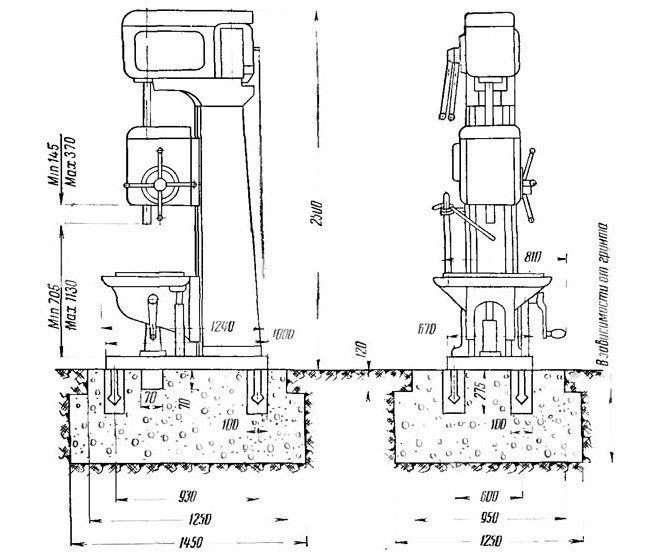 Руководство по эксплуатации содержит сведения:
- о точках смазки;
- периодичности осмотров и ремонтов;
- возникших неисправностях и вариантах их устранения;
- о перечне подшипников;
- о материалах, использующихся для изготовления и ремонта деталей, вышедших из строя.
Скачать паспорт (инструкцию по эксплуатации) вертикально-сверлильного станка 2А135
Достоинства и недостатки
На протяжении 50-ти лет вертикально-сверлильные станки 2А135 работают в цехах предприятий и в мастерских. Этому способствует заложенный советскими конструкторами запас прочности. Современные модели требуют дорогого ремонта уже по истечении 5-и лет активного использования. К достоинствам следует отнести:
- Длительный срок эксплуатирования.
- Стоимость. Покупка бывшего в употреблении оборудования, по сравнению с современными аналогами, стоит гораздо дешевле. При поломке стоимость деталей и их изготовление не высока. Доступные и недорогие материалы.
- Простое управление. Отсутствие электронной начинки позволяет работать на станке после вводного курса обучения.
