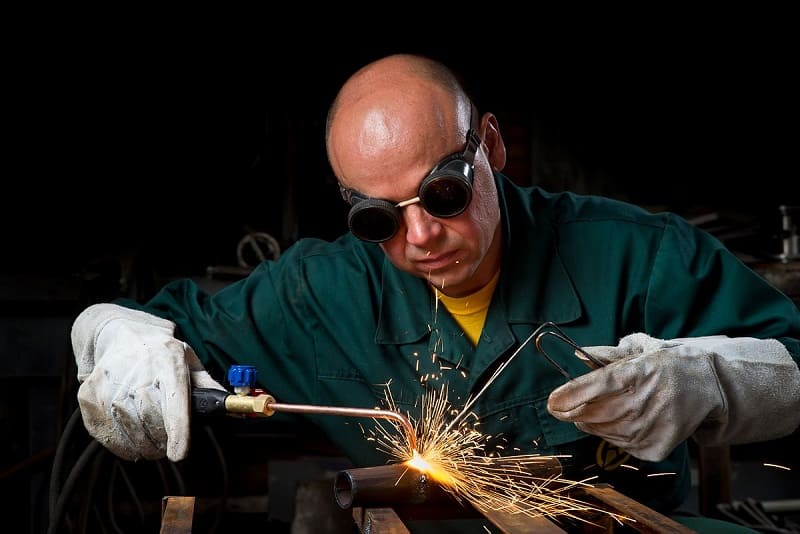
Как варить ацетиленом
Для получения качественных швов и надёжности полученного соединения необходимо соблюдать особенности технологии ацетиленовой сварки. Необходимо следить за основными параметрами сварочного процесса. К этим параметрам относятся:
- интенсивность горения газовой смеси (мощность пламени);
- угол наклона газовой горелки к поверхности скрепляемых деталей;
- диаметр сопла;
- диаметр присадочного прутка.
Первый параметр выбирается на основании данных о физических и механических свойствах свариваемых металлов. Угол наклона задаётся на основании толщины свариваемых элементов. Все остальные параметры выбираются на основании внутренних параметров свариваемых конструкций и внешних условий сварки.
Перед проведением работ необходимо выбрать способ сварки. Этот выбор зависит от условий проведения сварочных работ. Наиболее распространёнными и технологически отработанными считаются следующие способы:
- на себя;
- от себя;
- с применением флюса.
Если сварка ацетиленом выбранных деталей требует наклона горелки к поверхности под углом примерно в 45°, применяют первый способ. В этом случае необходимо обеспечивать круговые движения пламени горелки по отношению к направлению шва.
Применение второго способа наиболее рационально при автогенной сварке деталей из толстой стали. В этом случае необходимо поддерживать постоянную температуру в точке образования шва.
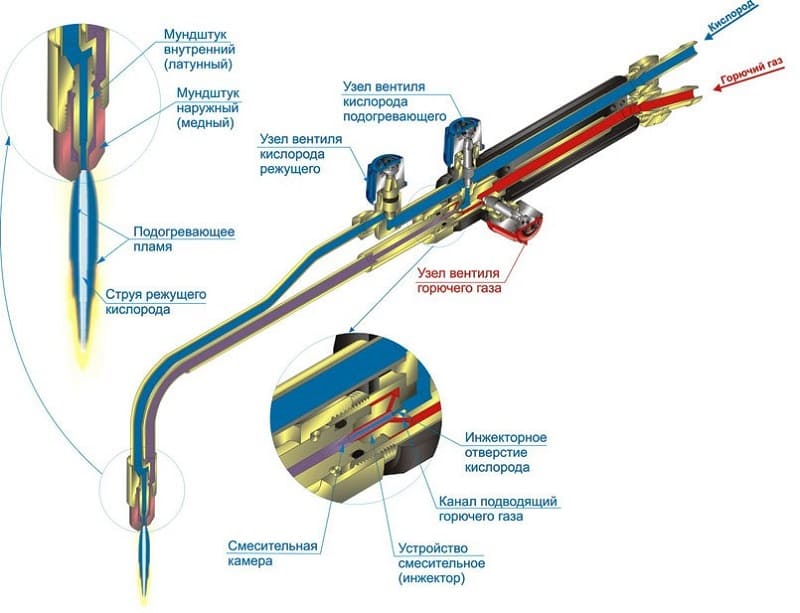
Технология с применением флюса является довольно универсальным способом. В этом случае используют электроды, которые имеют более низкую температуру плавления, чем температура плавления самих металлов. Особое распространение получили стержни, выполненные из цветных металлов: латуни или бронзы. Применение соответствующего флюса позволяет провести обезжиривание поверхности образования шва. Это позволяет значительно улучшить эффект диффузии при нагреве и повысить так называемый папиллярный эффект. Карбидная сварка с флюсом значительно повышает качество получаемого соединения.
Используемое оборудование
Кислородная сварка предполагает создание шва за счет создания пламени при горении смеси двух газов ацетилена и кислорода. Поэтому необходимо обеспечить: правильное процентное соотношение этих газов, температуру горения, величину пламени.
Для решения этих технических задач применяется следующее оборудование:
- баллон для хранения кислорода (обычно используют стандартный стальной баллон ёмкостью 40 литров);
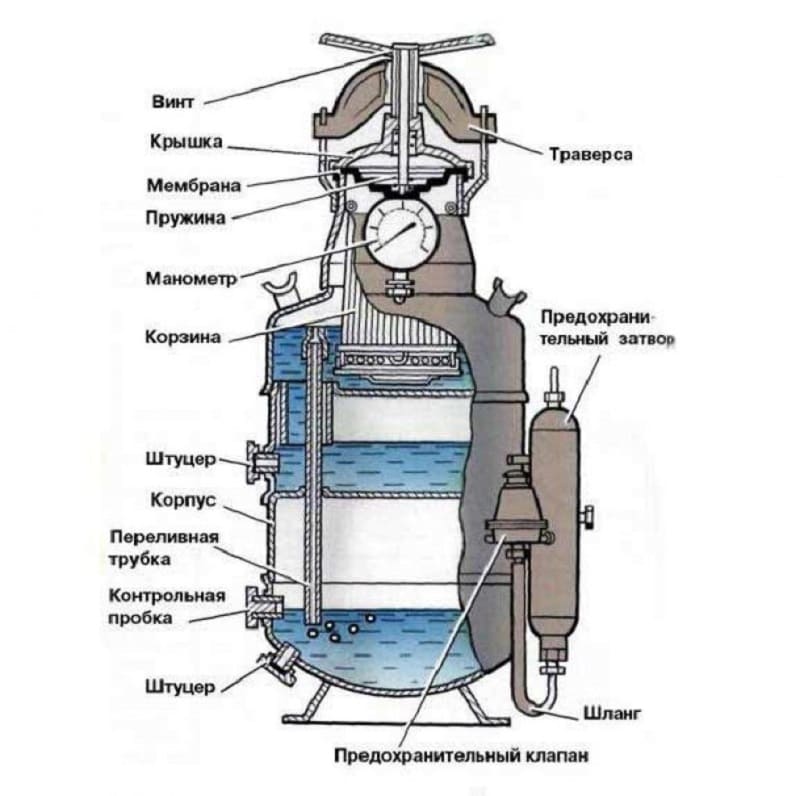
- специальная ёмкость для хранения карбида и выработки ацетилена (такие агрегаты называются газогенераторы);
- могут применяться баллоны заправленные ацетиленом в промышленных условиях;
- редукторы контроля давления поступающих газов;
- трубки подачи газов к горелке (должны быть рассчитаны на давление до 16 атмосфер);
- газовая горелка (номер горелки определяет её величину отверстия: самый маленький имеет нулевое обозначение, самый большой пятый).
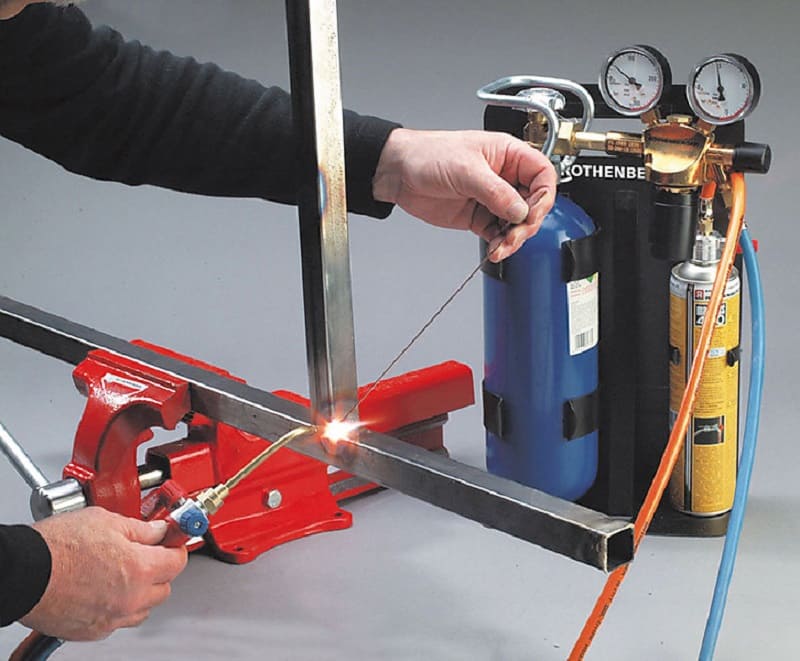
Сварка ацетиленом и кислородом проводится в различных условиях. С этой целью было проведено разделение всего оборудования на ацетиленовую часть и кислородную часть. Например, редуктор подачи ацетилена выполнен в чёрном цвете, кислорода в синем цвете. Резьбовые соединения ацетиленовой части исполнялись с левосторонним направлением, кислородной с правосторонним направлением. Это снижает возможность ошибки при монтаже, повышает надёжность и безопасность собранного аппарата.
Необходимые инструменты и материалы
Кислородно ацетиленовая сварка предполагает использование следующих инструментов и материалов.
В качестве материалов используется карбид кальция, который попадая в воду, выделяет необходимый ацетилен для сварки. Кислород, заправленный в баллоны. Присадочную проволоку, в зависимости от материалов свариваемых деталей. Ацетилен и кислород должны удовлетворять установленным требованиям.
Кроме основного оборудование рабочее место сварщика должно быть укомплектовано следующими инструментами:
- молоток;
- металлическая щётка (для подготовки места сварки);
- плоскогубцы;
- набор специальных игл (они позволяют производить очистку сопла газовой горелки);
- набор ключей для крепления редукторов к баллонам и переходных штуцеров к шлангам.
Преимущества и недостатки технологии
Любой вид сварки имеет свои достоинства и недостатки. К достоинствам относится следующее:
- процесс ацетиленовой сварки не требует электрического источника энергии;
- аппаратура, необходимая для проведения работ, достаточно мобильна и может быть развёрнута в любом месте (на даче, садовом участке, промышленном объекте, просто на улице);
- допустимость плавного изменения температуры газовой струи за счёт изменения угла наклона горелки по отношению к поверхности свариваемых деталей;
- избегать так называемых прожогов деталей благодаря свободному выбору расстояния между горелкой и швом;
- высокая технологичность при сварке неповоротных швов и небольшого расстояния до ближайших конструкций (например, до стены);
- отсутствует необходимость производить так называемый операционный стык;
- производить работы при различных температурах расплава металлов или сплавов, из которых изготовлены сами конструкции;
- обеспечивается высокое качество сварного соединения;
- не высокая себестоимость на оборудование и материалы.
К основным недостаткам относятся:
- невысокая производительность сварочных работ;
- создание обширной площади нагрева (приводит к изменению механических характеристик металла, из которого изготовлены свариваемые детали);
- работы могут быть выполнены только хорошо подготовленным сварщиком;
- применение горючих газов (ацетилена и кислорода) определяет её высокую взрывоопасность;
- в месте проведения работ наблюдается высокая загазованность, что требует соблюдения особых условий техники безопасности;
- невозможность механизировать и автоматизировать сварочные работы;
- невозможно получить качественное соединение деталей, выполненных из легированных сталей и высокоуглеродистых сталей;
- невозможность производства сварки внахлёст (это приведёт к неконтролируемой деформации металла и образованию отдельных участков с повышенным напряжением).
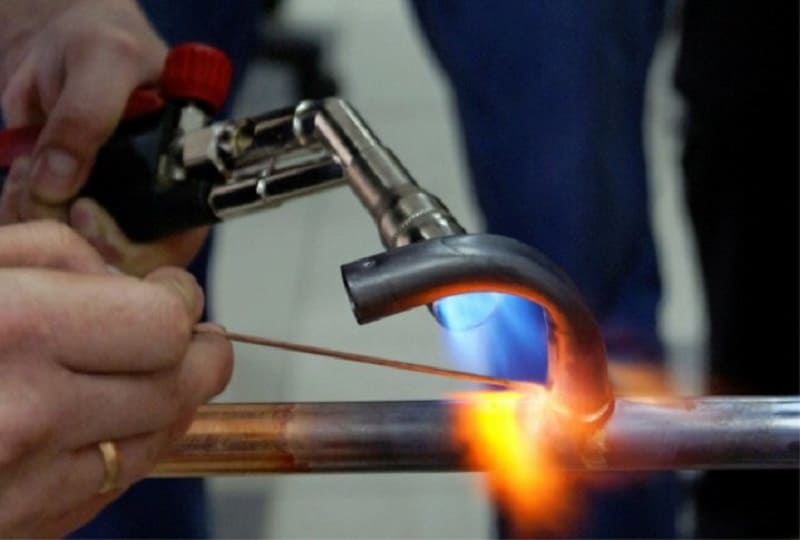
Несмотря на перечисленные недостатки и высокую взрывоопасность, ацетиленово-кислородная сварка пользуется высокой популярностью при соединении тонкостенных конструкций, деталей из цветных металлов.
